


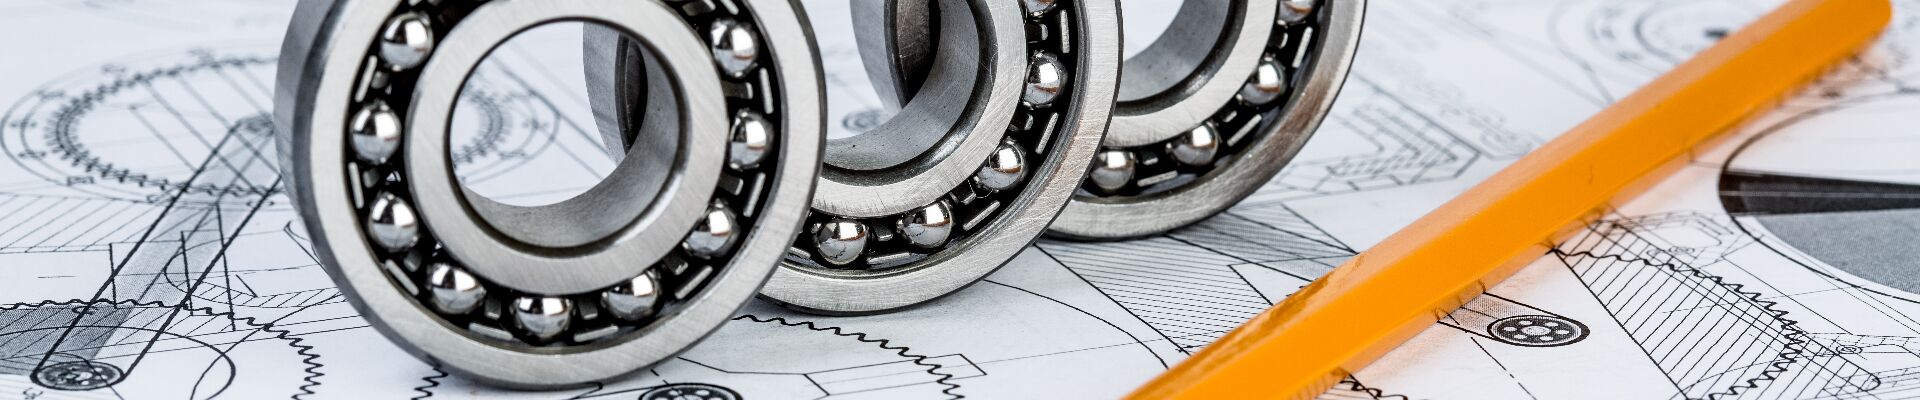
航空エンジン用ベアリングのコンセプト設計
航空機エンジンは航空機の心臓部であり、その性能、安全性、信頼性は航空機の性能、寿命、信頼性を直接左右する。そして、ベアリングの性能は航空機エンジンの寿命と信頼性に影響を与える重要な要素の一つである。
航空エンジンベアリング過酷な作業条件、特にスピンドルベアリングは、高温、高速、安定した動作(軽荷重、重荷重、急加速および減速、衝撃荷重、振動荷重などに適している)、高い信頼性、長寿命の要件を満たす必要があります。現在、航空エンジンベアリングに関する多くの研究が行われており、主なベアリングタイプと主なパラメータ設計、潤滑方法とフランジ構造、ポケット構造、ガスケット角度、表面処理技術、ベアリングの組み合わせ使用方法などがその性能に大きな影響を与え、合理的な設計により早期故障を回避できます。ベアリング航空機エンジン用ベアリングの性能を向上させ、耐用年数を延ばす。本稿では、航空機エンジン用ベアリングの特殊性を紹介し、ベアリング設計プロセスにおいて考慮すべき影響要因を整理する。
航空機エンジン用ベアリングの特性
構造上の特徴:
航空機エンジン用ベアリング:使用箇所に応じて、スピンドルベアリング、補助伝動ギアボックスベアリング、減速ギアボックスベアリングの3種類に分類できます。
1. スピンドルベアリング
スピンドルベアリングは、エンジンファンローター、ガスタービンローター、パワータービンローターを支え、通常は3点アンギュラコンタクトボールベアリングと円筒ころ軸受の組み合わせで使用されます。3点アンギュラコンタクトボールベアリングはローターの軸方向荷重とラジアル荷重を支え、円筒ころ軸受はラジアル荷重のみを支えます。スピンドルベアリングの動作特性は、高速回転(dn値は最大2.6×10⁶ mm・r/min)、高温(180~250℃、短時間では300℃以上)、大きな軸方向荷重、ラジアル方向の短時間の軽荷重および過負荷、軸方向荷重の方向転換、コンパクトな設置スペースです。そのため、スピンドルベアリングは高い公差レベルを持ち、一般的にP4レベル以上であり、円筒ころの加工精度にも厳しい要求があります。さらに、スピンドルベアリングは主にリングの下から潤滑されるため、それに応じた特別な設計が必要です。
2. アクセサリートランスミッションギアボックスベアリング
アタッチメント伝動ギアボックスのベアリングは、アクセサリー伝動システムのギアローターを支持し、その動作特性は、小負荷、低温(120~150℃)、低回転速度(dn値は1.5×10⁶ mm・r/min以下)である。(おそらく)
3 減速機ギアボックスベアリング
減速機ギアボックスのベアリングは減速機ギアアセンブリを支え、その動作特性は、大負荷、低速、低温(120~150℃)です。
一般要件
航空エンジンの使用環境および動作条件の特殊性から、ベアリングに対する一般的な要求事項は通常のベアリングよりも厳しく、関連する要求事項は以下のとおりです。
1. 駐車時の高温に耐性がある
エンジンが作動している間は、冷たい空気が送り込まれてブレード、ベアリングなどの部品を冷却し、ベアリングは潤滑油によっても冷却されます。しかし、停止後はこれらの冷却対策が機能しなくなり、タービンの熱がベアリングハウジングとシャフトを通してベアリングに伝わり、短時間でベアリングの温度が急激に上昇します。特にエンジンの高温側のベアリング温度は異常に上昇し、一部のエンジン監視データではベアリング温度が約350℃に達することが示されています。
2. 潤滑油供給停止時の運転能力
航空機エンジンベアリングの潤滑油供給条件は、主に2つのカテゴリーに分けられます。
1) エンジンが始動して潤滑油システムが正常に作動する前は、低速かつ小負荷の冷間運転状態です。
2) エンジン作動中に、特別な理由により潤滑油システムがオイルを供給し続けられず、エンジンを一定時間作動させ続ける必要がある場合、ベアリングは潤滑不良状態、あるいはドライ運転状態となり、十分な潤滑と冷却ができなくなります。飛行の安全性を確保するためには、ベアリングは潤滑油なしでも一定時間正常に作動し続ける能力を備えている必要があります。
3. 優れた仕上がり
航空エンジンベアリング優れた加工性、組み立ての仕上がり、軽量性が必要です。組み立ての難易度を下げるため、航空エンジンはできるだけ部品点数を少なくする必要があります。スピンドルは通常、支持位置に弾性支持部を設けてローターの臨界速度を調整し、オイルフィルムダンパーを設置してローターの振動を抑制しますが、これらはどちらも半径方向のスペースを占有します。半径方向のスペースを節約して転動体の数を増やし、ベアリング容量を向上させるために、ベアリングの外輪は通常、かご型弾性支持部とオイルフィルムダンパーと一体化されています。部品点数を減らし、組み立ての難易度を下げるために、かご型支持部、取付フランジ、オイルフィルムダンパーリング溝をベアリングの外輪に一体化しますが、設計の難易度の増加、構造強度の低下、材料の選択と製造プロセスの厳格化などの問題もあります。
4. 高度な品質保証システム
高度な設計コンセプトと高い加工精度に加え、工程基準、加工設備、品質検査、作業員、試験検証、品質認証などの要素を含む高度な品質保証システムに依拠することも必要である。
投稿日時:2026年6月4日


